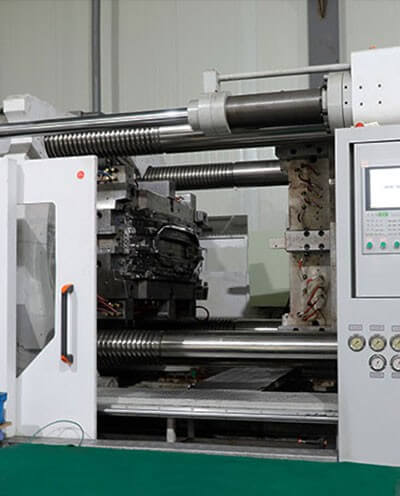
पहला ट्रायल मोल्डिंग (T1) कई परियोजनाओं में एक "परिणाम देखने" की बैठक माना जाता है: मशीन रुकते ही, मोल्ड खुलते ही, सब इकट्ठा होकर देखते हैं कि उत्पाद पूर्ण है या नहीं, और फिर चर्चा करते हैं कि अगली बार कब फिर से परीक्षण करें। खरीद और उत्पाद इंजीनियरों के लिए, यह गति समस्याओं को बड़े पैमाने पर उत्पादन से पहले उजागर होने तक टाल सकती है। अधिक सुरक्षित तरीका यह है कि पहले ट्रायल मोल्डिंग को एक डेटा संग्रह के रूप में लिया जाए, जो देखा गया, मापा गया और असेंबल किया गया, सब रिकॉर्ड किया जाए और एक बंद चक्र बनाया जाए।
निम्नलिखित पाँच पंक्तियों को क्रम में चलाया जा सकता है, लेकिन केवल एक को नहीं चुनना चाहिए।
一、आयाम: पहले "स्थिर आयाम" और "बदलते आयाम" में अंतर करें
ट्रायल मोल्डिंग के हिस्से को डिमोल्ड होने के तुरंत बाद तापमान पूरी तरह कम नहीं हुआ होता, इस समय मापे गए आयाम का संदर्भ मूल्य सीमित होता है। अधिक उपयोगी तरीका है:
1. महत्वपूर्ण आयामों के लिए ड्राइंग सहनशीलता और कार्यात्मक सहनशीलता को चिह्नित करें। कुछ आयाम ड्राइंग पर ढीले होते हैं, लेकिन असेंबली के समय स्थिति संदर्भ होते हैं, उन्हें अलग से सूचीबद्ध करना चाहिए। 2. माप समय बिंदु रिकॉर्ड करें, जैसे डिमोल्डिंग के तुरंत बाद, ठंडा होने के बाद, कुछ घंटों के बाद फिर से मापना। इन डेटा समूहों की तुलना करें, यह निर्धारित करें कि आयाम अभी भी सिकुड़ रहा है या बदल रहा है। 3. एक ही संदर्भ और एक ही माप उपकरण से मापें, ताकि विभिन्न लोगों द्वारा विभिन्न तरीकों से डेटा की तुलना न की जा सके। 4. यदि मोल्ड डिजाइन के समय समायोजन मार्जिन आरक्षित किया गया है, तो मापा गया मान और ड्राइंग मान के अंतर को स्पष्ट रूप से लिखें, और नोट करें कि यह अंतर समायोज्य सीमा के भीतर है या नहीं।
सिकुड़न प्रदर्शन को सामग्री और संरचना के संयोजन से आंका जाना चाहिए: विभिन्न सामग्री, विभिन्न दीवार की मोटाई और विभिन्न रनर लेआउट परिणाम को बदल सकते हैं, वास्तविक माप और सामग्री आपूर्तिकर्ता के डेटा के आधार पर निर्णय लेना चाहिए।
二、दिखावट: "स्पष्ट दोष" और "अवलोकन योग्य" को अलग करें
दिखावट जाँच का मुख्य बिंदु यह तय करना नहीं है कि "अच्छा दिखता है या नहीं", बल्कि यह तय करना है कि दोष मोल्ड संरचना और प्रक्रिया विंडो से संबंधित है या नहीं। ध्यान दिया जा सकता है:
- कम सामग्री, फ्लैश, सिंक मार्क, वेल्ड लाइन, फ्लो मार्क, गैस मार्क, इजेक्टर व्हाइट, स्क्रैच, रंग परिवर्तन।
- दोष का स्थान किसी विशिष्ट क्षेत्र में तय है या यादृच्छिक रूप से वितरित है। तय स्थान अक्सर गेट, वेंटिंग, कूलिंग या इजेक्शन संरचना की ओर इशारा करता है; यादृच्छिक वितरण सुखाने, सामग्री तापमान उतार-चढ़ाव या मिश्रण से संबंधित हो सकता है।
- प्रत्येक दोष की तस्वीर लें और स्थान को चिह्नित करें, ताकि बाद में सुधार प्रभाव की तुलना की जा सके।
दो-रंग (2K) या तीन-रंग (3K) भागों के लिए, दिखावट जाँच में दो या अधिक इंजेक्शन के जंक्शन क्षेत्र को भी कवर करना चाहिए। यह स्पष्ट करना आवश्यक है कि 2K और 3K आमतौर पर दो या तीन इंजेक्शन घटकों से मेल खाते हैं, और इसका मतलब यह नहीं है कि दो या तीन विभिन्न रेज़िन का उपयोग करना आवश्यक है; रंग भिन्नता समान सामग्री के विभिन्न रंग कोड या मास्टरबैच से भी आ सकती है। विभिन्न सामग्रियों को अपनाना या नहीं, यह कार्यात्मक आवश्यकताओं, इंटरफ़ेस बॉन्डिंग आवश्यकताओं और सत्यापन योग्य प्रक्रिया योजना पर निर्भर करता है।
三、असेंबली: डाउनस्ट्रीम भागों को ट्रायल मोल्डिंग समीक्षा में शामिल करें
कई आयाम समस्याएँ एकल भाग पर स्पष्ट नहीं होतीं, लेकिन मेटिंग भाग पर असेंबल करने पर उजागर होती हैं। सुझाव है कि ट्रायल मोल्डिंग भाग के साथ सीधे मेल खाने वाले भागों को साइट पर लाएँ, या कम से कम वास्तविक मेटिंग स्थिति का प्रतिनिधित्व करने वाले गेज तैयार करें।
जाँच सामग्री में शामिल हो सकते हैं:
- स्थिति, क्लिप, स्टड, होल पोजीशन सुचारू रूप से मेल खाते हैं या नहीं, अतिरिक्त बल की आवश्यकता है या नहीं।
- मेटिंग क्लीयरेंस और फ्लश स्वीकार्य सीमा के भीतर हैं या नहीं, ड्राइंग परिभाषा के अनुरूप हैं या नहीं।
- असेंबली के बाद फिर से खोलें, देखें कि तनाव सफेदी, विरूपण या क्लिप क्षति है या नहीं।
- गतिशील भागों के लिए, पुष्टि करें कि असेंबली स्थिति में डिजाइन के लिए आवश्यक स्ट्रोक और क्लीयरेंस अभी भी हैं या नहीं।
असेंबली जाँच का मूल्य "एकल भाग योग्य" से "घटक उपयोगी" तक बढ़ाने में है। यदि खरीद पक्ष केवल एकल भाग आयाम रिपोर्ट स्वीकार करता है, तो इस परत के जोखिम को चूकना आसान है।
四、बहु-सामग्री इंटरफ़ेस: बॉन्डिंग स्वाभाविक नहीं है
जब उत्पाद में कठोर गोंद और नरम गोंद, विभिन्न रंगों या विभिन्न रेज़िन का संयोजन शामिल हो, तो इंटरफ़ेस बॉन्डिंग सबसे सतर्कता से व्यवहार करने वाला भाग है। स्पष्ट करना आवश्यक है:
- दो सामग्रियों में रासायनिक और प्रक्रिया दोनों दृष्टिकोण से बॉन्डिंग की स्थिति है या नहीं। सामग्री बॉन्ड हो सकती है या नहीं, यह विशिष्ट ग्रेड, ध्रुवीयता, मेल्ट तापमान मिलान, इंजेक्शन क्रम और इंटरफ़ेस ठहराव समय से संबंधित है, "दूसरों ने ऐसा किया है" के कारण डिफ़ॉल्ट रूप से संभव नहीं माना जा सकता।
- बॉन्डिंग शक्ति, सीलिंग या टिकाऊपन आवश्यकताओं को विशिष्ट परीक्षणों द्वारा सत्यापित किया जाना चाहिए, न कि दिखावट से निर्णय लेना। अच्छी दिखावट बॉन्डिंग का मतलब इंटरफ़ेस शक्ति पर्याप्त है नहीं है।
- यदि यांत्रिक इंटरलॉक संरचना (जैसे डोवटेल स्लॉट, थ्रू होल, ओवरमोल्डिंग संरचना) की आवश्यकता है, तो मोल्ड समीक्षा चरण में ही पुष्टि करें कि इसके आयाम और स्थान नियंत्रणीय हैं या नहीं।
- 3K भागों के लिए, कई इंजेक्शनों के बीच स्थिति सटीकता और इंटरफ़ेस स्थान की स्थिरता की भी पुष्टि करें।
इस भाग के लिए सामग्री आपूर्तिकर्ता के तकनीकी डेटा और वास्तविक ट्रायल मोल्डिंग सत्यापन के आधार पर निर्णय लेने की सलाह दी जाती है, सत्यापन से पहले बॉन्डिंग प्रदर्शन का वादा नहीं करना चाहिए।
五、समस्या समाधान रिकॉर्ड: प्रत्येक ट्रायल मोल्डिंग का स्रोत और गंतव्य हो
ट्रायल मोल्डिंग के बाद सबसे आसानी से खो जाने वाली चीज़ प्रक्रिया जानकारी है। सुझाव है कि एक सरल लेकिन पूर्ण समाधान रिकॉर्ड बनाएँ, जिसमें शामिल हों:
1. ट्रायल मोल्डिंग की तारीख, मशीन, मोल्ड नंबर, सामग्री ग्रेड और बैच (यदि प्राप्त किया जा सके)। 2. प्रत्येक समस्या की घटना, स्थान, तस्वीर, माप डेटा और प्रारंभिक कारण निर्णय। 3. जिम्मेदार पक्ष और नियोजित कार्रवाई, जैसे मोल्ड संशोधन, प्रक्रिया समायोजन, सामग्री परिवर्तन या संरचना परिवर्तन। 4. अगले दौर के सत्यापन के मानदंड: किस विधि से निर्धारित करें कि समस्या हल हुई है या नहीं। 5. बंद न हुई समस्याओं की सूची, ताकि बड़े पैमाने पर उत्पादन से पहले भुला न दिया जाए।
खरीद पक्ष के लिए इस रिकॉर्ड का महत्व यह है: यह "लगता है ठीक है" को "प्रमाणित" में बदलता है, और आपूर्तिकर्ताओं के बीच समस्या प्रतिक्रिया गुणवत्ता की तुलना करना आसान बनाता है, न कि केवल उद्धरण देखना।
पहले ट्रायल मोल्डिंग के बाद की जाँच मूल रूप से तीन प्रश्नों का उत्तर दे रही है: क्या भाग ड्राइंग के करीब है, क्या घटक असेंबल हो सकता है, क्या इंटरफ़ेस सत्यापन का सामना कर सकता है। आयाम, दिखावट, असेंबली, बहु-सामग्री इंटरफ़ेस और समस्या रिकॉर्ड को एक ही सूची में रखने से बाद के पुनर्कार्य को कम किया जा सकता है। यदि आपके पास विशिष्ट उत्पाद सामग्री, ड्राइंग या ट्रायल मोल्डिंग योजना है, तो व्यवस्थित करके भेज सकते हैं, हम झेजियांग ज़ुआंगपु मोल्ड कं, लिमिटेड (Jump Mould Co., Ltd.) इसके आधार पर अगले मोल्ड और ट्रायल मोल्डिंग व्यवस्था पर चर्चा कर सकते हैं। आने से पहले कृपया वर्तमान कारखाने का पता की पुष्टि के लिए हमसे संपर्क करें।
अपने प्रोजेक्ट पर चर्चा करें