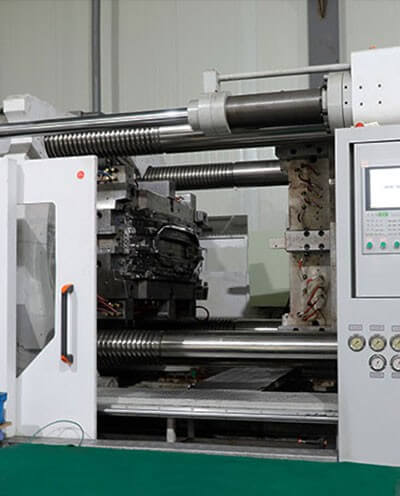
การทดลองฉีดครั้งแรก (T1) ในหลายโครงการถูกมองว่าเป็นการประชุม "ดูผลลัพธ์" ครั้งหนึ่ง พอเครื่องหยุด แม่พิมพ์เปิด ทุกคนก็ล้อมดูว่าผลิตภัณฑ์สมบูรณ์หรือไม่ แล้วก็หารือว่าครั้งต่อไปจะทดลองเมื่อไร สำหรับวิศวกรจัดซื้อและวิศวกรผลิตภัณฑ์ จังหวะแบบนี้อาจทำให้ปัญหาถูกดึงไปจนถึงก่อนการผลิตจำนวนมากจึงค่อยปรากฏ วิธีที่มั่นคงกว่าคือมองการทดลองฉีดครั้งแรกเป็นการเก็บข้อมูล บันทึกสิ่งที่เห็น สิ่งที่วัดได้ และสิ่งที่ประกอบแล้ว ให้เป็นลูปปิด
ห้าสายหลักด้านล่างนี้สามารถทำตามลำดับได้ แต่ไม่ควรเลือกทำเพียงสายเดียว
1. ขนาด: แยก "ขนาดที่คงที่" กับ "ขนาดที่กำลังเปลี่ยนแปลง" ก่อน
ชิ้นงานทดลองตอนเพิ่งถอดออกจากแม่พิมพ์ อุณหภูมิยังลดลงไม่หมด ขนาดที่วัดได้ในตอนนั้นมีคุณค่าอ้างอิงจำกัด วิธีที่มีประโยชน์กว่าคือ:
1. ระบุพิกัดความเผื่อตามแบบและพิกัดความเผื่อเชิงหน้าที่สำหรับขนาดสำคัญ บางขนาดในแบบกำหนดไว้หลวม แต่เมื่อประกอบเป็น基準กำหนดตำแหน่ง ควรแยกออกมาแสดงต่างหาก 2. บันทึกจุดเวลาที่วัด เช่น วัดทันทีหลังถอดแม่พิมพ์ หลังเย็นตัว และหลังวางทิ้งไว้หลายชั่วโมงแล้ววัดอีกครั้ง เปรียบเทียบข้อมูลหลายชุดนี้เพื่อตัดสินว่าขนาดยังหดตัวเปลี่ยนแปลงอยู่หรือไม่ 3. ใช้อ้างอิงชุดเดียวกันและเครื่องมือวัดเดียวกันในการวัด เพื่อหลีกเลี่ยงไม่ให้ข้อมูลเทียบกันไม่ได้เพราะต่างคนใช้ต่างวิธี 4. หากออกแบบแม่พิมพ์เผื่อระยะปรับไว้ ควรเขียนผลต่างระหว่างค่าที่วัดได้กับค่าในแบบให้ชัดเจน และระบุว่าผลต่างนี้อยู่ในช่วงที่ปรับได้หรือไม่
พฤติกรรมการหดตัวต้องพิจารณาร่วมกับวัสดุและโครงสร้าง วัสดุต่างกัน ความหนาผนังต่างกัน และการวางเส้นทางร่องน้ำต่างกัน ล้วนเปลี่ยนผลลัพธ์ ควรอ้างอิงจากการวัดจริงและข้อมูลจากซัพพลายเออร์วัสดุ
2. รูปลักษณ์: แยก "ข้อบกพร่องชัดเจน" กับ "สิ่งที่ต้องเฝ้าดู" ออกจากกัน
จุดเน้นของการตรวจรูปลักษณ์ไม่ใช่ตัดสินว่า "สวยหรือไม่สวย" แต่เป็นการตัดสินว่าข้อบกพร่องเกี่ยวข้องกับโครงสร้างแม่พิมพ์และหน้าต่างกระบวนการหรือไม่ สิ่งที่ควรสนใจได้แก่:
- วัสดุไม่เต็ม ครีบ สัญญาณการยุบตัว รอยเชื่อม รอยไหล รอยอากาศ รอยขาวจากการดัน รอยฉีกขาด สีเปลี่ยน
- ตำแหน่งที่ข้อบกพร่องปรากฏนั้นตรึงอยู่ที่บริเวณใดบริเวณหนึ่งหรือกระจายแบบสุ่ม ตำแหน่งที่ตรึงมักชี้ไปที่ประตูฉีด การระบายอากาศ การระบายความร้อน หรือโครงสร้างการดันออก ส่วนการกระจายแบบสุ่มอาจเกี่ยวข้องกับการอบแห้ง อุณหภูมิวัสดุผันผวน หรือการผสมวัสดุ
- ถ่ายภาพข้อบกพร่องแต่ละจุดและระบุตำแหน่ง เพื่อความสะดวกในการเปรียบเทียบผลการปรับปรุงในภายหลัง
สำหรับชิ้นงานสองสี (2K) หรือสามสี (3K) การตรวจรูปลักษณ์ควรครอบคลุมบริเวณรอยต่อของการฉีดสองครั้งหรือหลายครั้งด้วย ต้องชี้แจงว่า 2K และ 3K โดยทั่วไปสอดคล้องกับองค์ประกอบการฉีดสองหรือสามส่วน ไม่ได้หมายความว่าจำเป็นต้องใช้เรซินต่างกันสองหรือสามชนิด ความต่างของสีอาจมาจากเฉดสีหรือมาสเตอร์แบตช์ต่างกันของวัสดุประเภทเดียวกัน จะใช้วัสดุต่างกันหรือไม่นั้นขึ้นอยู่กับความต้องการเชิงหน้าที่ ข้อกำหนดการยึดติดที่รอยต่อ และแผนกระบวนการที่ตรวจสอบได้
3. การประกอบ: ให้ชิ้นส่วนปลายน้ำเข้าร่วมการประเมินการทดลองฉีด
ปัญหาขนาดหลายอย่างไม่ชัดเจนบนชิ้นเดียว ต้องประกอบเข้ากับชิ้นส่วนคู่จึงจะปรากฏ แนะนำให้นำชิ้นส่วนที่ประกอบโดยตรงกับชิ้นงานทดลองมาที่หน้างาน หรืออย่างน้อยเตรียมอุปกรณ์ตรวจสอบที่แทนสภาพการประกอบจริง
เนื้อหาการตรวจสอบอาจรวมถึง:
- ตำแหน่งกำหนด คลิปยึด เสาบิด รูยึด ประกอบกันได้ราบรื่นหรือไม่ ต้องออกแรงเพิ่มหรือไม่
- ช่องว่างประกอบและความต่างระดับพื้นผิวอยู่ในช่วงที่ยอมรับได้หรือไม่ สอดคล้องกับที่กำหนดในแบบหรือไม่
- หลังประกอบแล้วถอดออก สังเกตว่ามีรอยขาวจากความเค้น การเสียรูป หรือความเสียหายของคลิปยึดหรือไม่
- สำหรับชิ้นส่วนที่เคลื่อนไหว ยืนยันว่าในสภาพประกอบแล้วยังมีระยะเคลื่อนและช่องว่างตามที่ออกแบบไว้หรือไม่
คุณค่าของการตรวจการประกอบอยู่ที่การผลักจาก "ชิ้นเดียวผ่าน" ไปสู่ "ชุดประกอบใช้ได้" หากฝ่ายจัดซื้อตรวจรับเพียงรายงานขนาดชิ้นเดียว อาจพลาดความเสี่ยงชั้นนี้ไปได้ง่าย
4. ส่วนต่อประสานหลายวัสดุ: การยึดติดไม่ใช่เรื่องที่ถือว่าอัตโนมัติ
เมื่อผลิตภัณฑ์เกี่ยวข้องกับการรวมกันของยางแข็งกับยางอ่อน สีต่างกัน หรือเรซินต่างกัน ส่วนต่อประสานและการยึดติดเป็นส่วนที่ต้องระมัดระวังที่สุด ต้องชี้แจงให้ชัด:
- วัสดุสองชนิดมีเงื่อนไขในการยึดติดกันทางเคมีและทางกระบวนการหรือไม่ การที่วัสดุจะยึดติดกันได้นั้นเกี่ยวข้องกับเกรดเฉพาะ ขั้ว อุณหภูมิหลอมเหลวที่เข้าคู่กัน ลำดับการฉีด และเวลาที่หยุดอยู่ที่รอยต่อ ไม่สามารถถือว่าเป็นไปได้เพียงเพราะ "คนอื่นเคยทำแบบนี้"
- ข้อกำหนดด้านความแข็งแรงการยึดติด การซีล หรือความทนทาน ควรตรวจสอบยืนยันผ่านการทดสอบเฉพาะ ไม่ใช่ตัดสินจากรูปลักษณ์ การยึดติดทางรูปลักษณ์ดูดีไม่เท่ากับความแข็งแรงที่รอยต่อเพียงพอ
- หากต้องมีโครงสร้างล็อกเชิงกล (เช่น ร่องหางเหยี่ยว รูทะลุ โครงสร้างหุ้มวัสดุ) ควรยืนยันตั้งแต่ขั้นประเมินแม่พิมพ์ว่าขนาดและตำแหน่งควบคุมได้หรือไม่
- สำหรับชิ้นงาน 3K ยังต้องยืนยันความแม่นยำในการกำหนดตำแหน่งระหว่างการฉีดหลายครั้งและความสม่ำเสมอของตำแหน่งรอยต่อ
ส่วนนี้แนะนำให้ยึดตามข้อมูลทางเทคนิคของซัพพลายเออร์วัสดุและการตรวจสอบยืนยันจากการทดลองฉีดจริง ไม่ควรให้คำมั่นเรื่องสมรรถนะการยึดติดต่อภายนอกก่อนการตรวจสอบยืนยัน
5. บันทึกปิดลูปปัญหา: ให้การทดลองฉีดแต่ละครั้งมีที่มาและที่ไป
สิ่งที่สูญหายง่ายที่สุดหลังการทดลองฉีดคือข้อมูลกระบวนการ แนะนำให้จัดทำบันทึกปิดลูปที่เรียบง่ายแต่ครบถ้วน ประกอบด้วย:
1. วันที่ทดลองฉีด เครื่องจักร หมายเลขแม่พิมพ์ เกรดวัสดุและล็อต (หากหาได้) 2. อาการของปัญหาแต่ละข้อ ตำแหน่ง ภาพถ่าย ข้อมูลการวัด และการตัดสินสาเหตุเบื้องต้น 3. ฝ่ายที่รับผิดชอบและแผนดำเนินการ เช่น แก้ไขแม่พิมพ์ ปรับกระบวนการ เปลี่ยนวัสดุ หรือเปลี่ยนโครงสร้าง 4. เกณฑ์ตัดสินสำหรับการตรวจสอบยืนยันรอบถัดไป: ใช้วิธีใดตัดสินว่าปัญหาได้รับการแก้ไขแล้ว 5. รายการปัญห�ี่ยังไม่ปิด เพื่อไม่ให้ถูกลืมก่อนการผลิตจำนวนมาก
ความหมายของบันทึกนี้ต่อฝ่ายจัดซื้ออยู่ที่การเปลี่ยน "รู้สึกว่าได้" ให้เป็น "มีหลักฐานตรวจสอบได้" และยังช่วยให้เปรียบเทียบคุณภาพการตอบสนองต่อปัญหาระหว่างซัพพลายเออร์ได้ แทนที่จะดูแค่ราคาเสนอ
การตรวจสอบหลังการทดลองฉีดครั้งแรก แท้จริงคือการตอบสามคำถาม: ชิ้นส่วนใกล้เคียงกับแบบหรือไม่ ชุดประกอบประกอบได้หรือไม่ รอยต่อทนต่อการตรวจสอบยืนยันได้หรือไม่ การวางขนาด รูปลักษณ์ การประกอบ ส่วนต่อประสานหลายวัสดุ และบันทึกปัญหาไว้ในรายการเดียวกัน สามารถลดการแก้ไขงานซ้ำในภายหลังได้ หากท่านมีข้อมูลผลิตภัณฑ์ แบบ หรือแผนการทดลองฉีดที่เฉพาะเจาะจง สามารถรวบรวมส่งมาเพื่อหารือได้ เราบริษัท Zhejiang Zhuangpu Mould Co., Ltd. (Jump Mould Co., Ltd.) สามารถหารือเกี่ยวกับการจัดเตรียมแม่พิมพ์และการทดลองฉีดในขั้นถัดไปตามข้อมูลนั้น ก่อนมาเยือนกรุณาติดต่อเราก่อนเพื่อยืนยันที่อยู่โรงงานปัจจุบัน
พูดคุยโครงการของคุณ