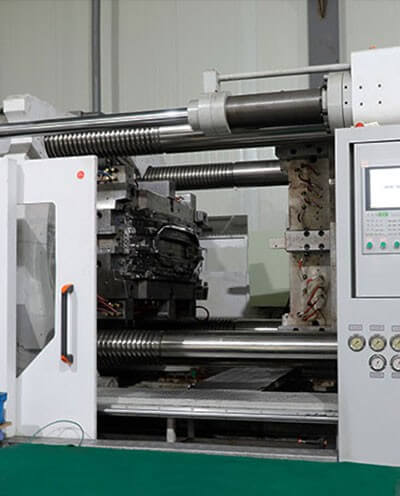
首次试模(T1)在很多项目里被当成一次"看结果"的会议:机器一停,模具一开,大家围上去看一眼产品是否完整,然后讨论下次什么时候再试。对采购和产品工程师来说,这种节奏容易把问题拖到量产前才暴露。更稳妥的做法,是把首次试模当成一次数据采集,把看到的、量到的、装配过的都记录下来,形成闭环。
以下五条线可以按顺序走,但不要只挑其中一条。
一、尺寸:先分清"稳定尺寸"和"正在变化的尺寸"
试模件刚脱模时温度还没完全降下来,此时量到的尺寸参考价值有限。比较有用的做法是:
1. 对关键尺寸标注图纸公差和功能公差。有些尺寸图纸上宽松,但装配时是定位基准,应单独列出。 2. 记录测量时间点,例如脱模后即时、冷却后、放置若干小时后再测一次。对比这几组数据,判断尺寸是否还在收缩变化。 3. 用同一套基准和同一台量具测量,避免不同人用不同方法导致数据无法比较。 4. 若模具设计时预留了调整余量,把实测值与图纸值之差写清楚,注明该差值是否落在可调整范围内。
收缩表现需要结合材料和结构判断:不同材料、不同壁厚和不同流道布局都会改变结果,应以实际测量和材料供应商数据为准。
二、外观:把"明显缺陷"和"待观察"分开
外观检查重点不是判断"好不好看",而是判断缺陷是否与模具结构和工艺窗口有关。可关注:
- 缺料、飞边、缩痕、熔接痕、流痕、气纹、顶白、拉伤、变色。
- 缺陷出现的位置是否固定在某一区域,还是随机分布。固定位置往往指向浇口、排气、冷却或顶出结构;随机分布则可能与干燥、料温波动或混料有关。
- 把每处缺陷拍照并标注位置,便于后续对比改善效果。
对于双色(2K)或三色(3K)制件,外观检查还应覆盖两次或多次注射的交界区域。需要说明的是,2K 和 3K 通常对应两个或三个注射组分,并不等于必须使用两种或三种不同树脂;颜色差异也可以来自同类材料的不同色号或色母。是否采用不同材料,取决于功能需求、界面结合要求和可验证的工艺方案。
三、装配:让下游零件参与试模评审
很多尺寸问题在单件上不明显,装到对手件上才暴露。建议把与试模件直接配合的零件带到现场,或至少准备代表实际配合状态的检具。
检查内容可以包括:
- 定位、卡扣、螺柱、孔位是否顺利配合,是否需要额外施力。
- 配合间隙和面差是否在可接受范围内,是否与图纸定义一致。
- 装配后再拆开,观察是否有应力发白、变形或卡扣损伤。
- 对运动件,确认在装配状态下是否仍有设计所需的行程和间隙。
装配检查的价值在于把"单件合格"推进到"组件可用"。采购方如果只验收单件尺寸报告,容易漏掉这一层风险。
四、多材料界面:结合不是理所当然的
当产品涉及硬胶与软胶、不同颜色或不同树脂的组合时,界面结合是最需要谨慎对待的部分。需要明确:
- 两种材料是否在化学和工艺上具备结合条件。材料能否结合,与具体牌号、极性、熔体温度匹配、注射顺序和界面停留时间都有关,不能因为"别人这样做过"就默认可行。
- 结合强度、密封性或耐久性要求,应通过具体试验验证,而不是凭外观判断。外观结合良好不等于界面强度足够。
- 若需要机械互锁结构(如燕尾槽、通孔、包胶结构),应在模具评审阶段就确认其尺寸和位置是否可控。
- 对于 3K 制件,还要确认多次注射之间的定位精度和界面位置一致性。
这部分建议以材料供应商的技术数据和实际试模验证为准,不宜在未验证前对外承诺结合性能。
五、问题闭环记录:让每次试模都有出处和去处
试模后最容易丢失的是过程信息。建议形成一份简单但完整的闭环记录,包含:
1. 试模日期、机台、模具编号、材料牌号与批次(如可获取)。 2. 每项问题的现象、位置、照片、测量数据和初步原因判断。 3. 责任方与计划动作,例如模具修改、工艺调整、材料更换或结构变更。 4. 下一轮验证的判据:用什么方法判断问题是否解决。 5. 未关闭问题的清单,避免在量产前被遗忘。
这份记录对采购方的意义在于:它把"感觉可以"变成"有据可查",也便于在供应商之间比较问题响应质量,而不是只看报价。
首次试模后的检查,本质上是在回答三个问题:零件是否接近图纸、组件是否能装、界面是否经得起验证。把尺寸、外观、装配、多材料界面和问题记录放在同一张清单上,可以减少后续返工。如果您手上有具体的产品资料、图纸或试模计划,可以整理后发来沟通,我们浙江庄普模具有限公司(Jump Mould Co., Ltd.)可以据此讨论下一步的模具与试模安排。到访前请先联系我们确认当前工厂地址。
沟通您的项目