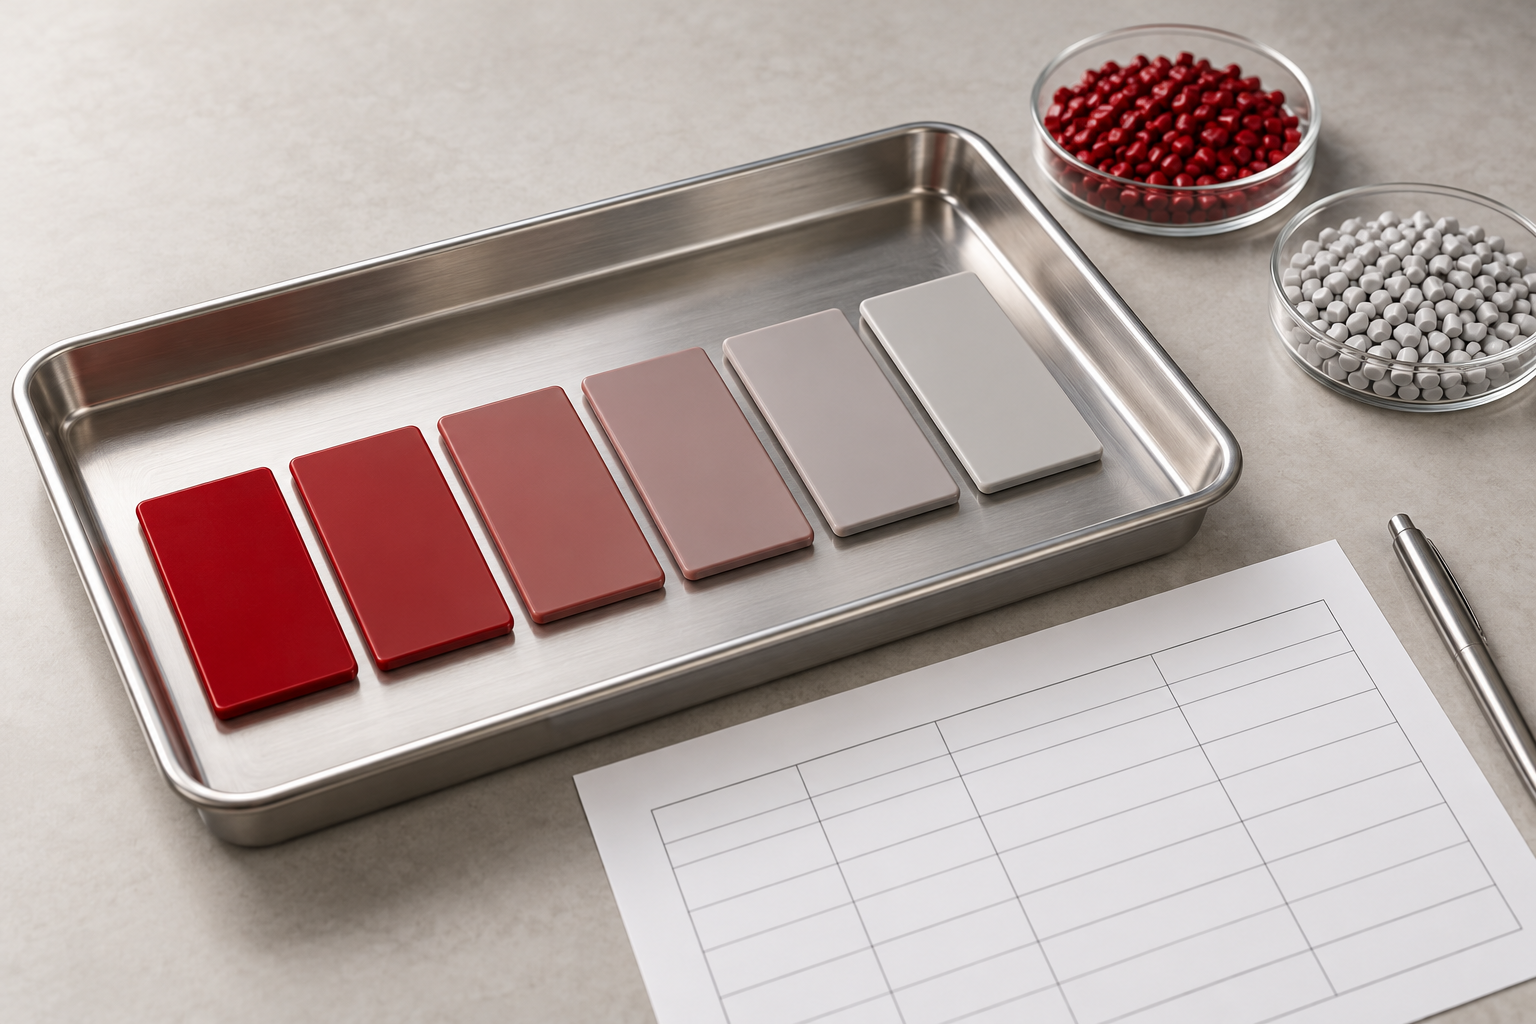
色替えの試運転には、合意された開始条件、追跡可能なサンプル順序、定義された合否判定が必要である。きれいに見える最終サンプルだけでは、前の色から次の色へどのように移行したかを買い手に伝えることはできない。これは提案された調達記録であり、パージのレシピでも、特定の切り替え時間を約束するものでもない。
移行を定義する
旧樹脂と新樹脂のグレード、着色剤システム、許容される再生材の状態を特定する。関連する供給システム、機械、ホットランナー、金型改訂を明記する。試運転が生産運転後、停止後、または以前に洗浄されたシステムの後、のいずれから開始するかを記録する。これらは異なる開始条件である。設備、樹脂、パージコンパウンドのサプライヤーに適用可能な方法を確認するよう求めること。無関係なシステム間で設定を流用してはならない。
タイマーと数量に何が含まれるかを定義する
比較の開始と終了となる事象を合意する。記録に供給システムの清掃、バレルパージ、ホットランナーパージ、停止時間、サンプル検査が含まれるかどうかを明記する。実際の材料数量は推定数量と分けておく。コントローラーが報告するサイクル数は記録への一つの入力であり、許容可能な部品の自動的な証明ではない。Huskyは、保存された金型設定とサイクル数入力を用いた特定のコントローラーおよびパージコンパウンドのワークフローを説明している。その能力と公表された結果は、別の設置環境に当てはまると仮定してはならない。
サンプル順序を保存する
各キャビティまたは合意されたアウトレットを特定し、移行中の合意された時点でサンプルを保持する。サンプルを採取した時期と、その間に何が変化したかを記録する。合意された検査条件下で、同じマークされた領域を評価する。試運転前に、外観基準、参照サンプル、必要な機能検査を指定する。許容可能なショット数、色許容差、サンプリング間隔について、根拠なく一律の数値を設定してはならない。
外観と再現可能なプロセスを分ける
合意された基準を満たす最初のサンプルと、合意された合否判定に必要な後続のチェックを記録する。前の色や汚染の再出現があれば、その位置や原因を仮定せずに記録する。材料、温度プログラム、パージ方法が変更された場合、その変更を比較の中に保存する。一度の成功した移行は、すべての色の組み合わせや樹脂についての性能を確立するものではない。
調達判断を締めくくる
記録は、移行、開始条件、承認された手順の参照、測定された時間と材料の範囲、サンプル順序、合否結果、未解決の条件を特定すべきである。受け入れ工場で再確認すべき事項を決定する。推定節約額とサプライヤーのデモンストレーションは、買い手が受け入れた試運転の証拠とは分けておく。
案件をご相談ください