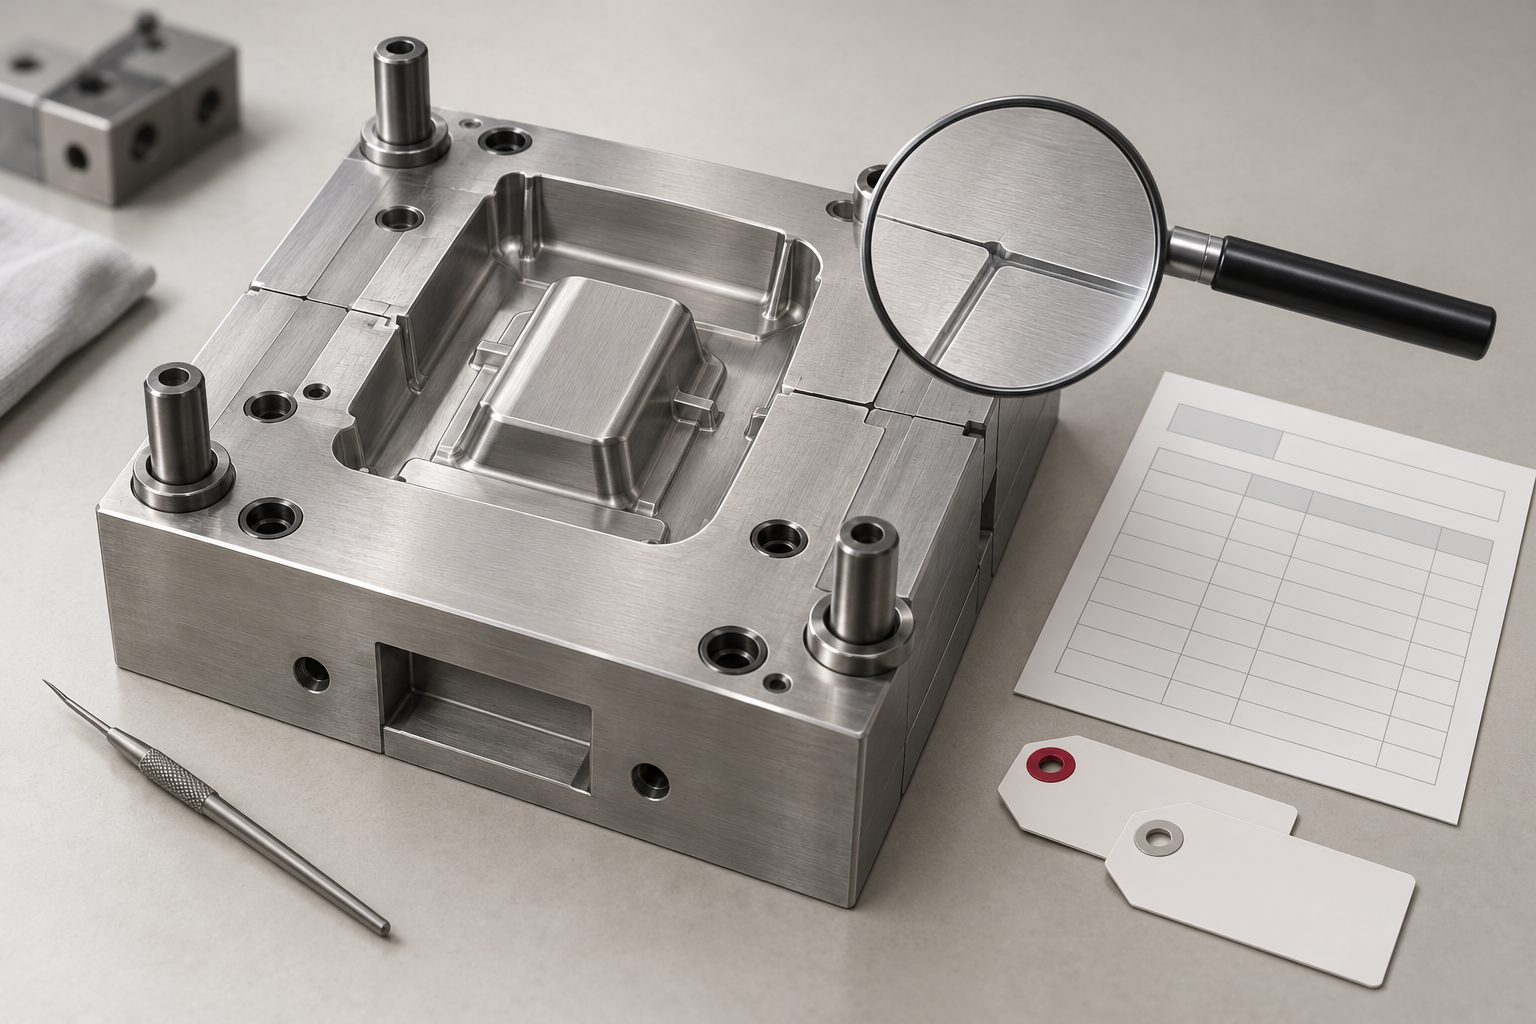
为解决烧焦痕或充填不足而加大排气结构之前,先保存起始状态,并约定检查和复测方法。有效记录应把每个排气位置、维护前状态和可比较的试模样件关联起来。以下是工程评审记录建议,不是通用排气尺寸或清洁配方。
1. 将现象与诊断分开
DME将烧焦和缺料列为排气不足的可能表现,但不能据此确认某一个缺陷的原因。记录型腔、样件标注区域及现象出现时点;将材料牌号、批次、准备状态和实际机台工艺记录与样件关联。模拟结果与缺陷照片是不同证据。
2. 识别实际排气结构与出口
为待检查排气位置编号,并在当前模具图纸上定位。记录安装组件或加工结构,以及预期气体离开模具的路径,标明是否实际检查了该路径。DME介绍了常规与多孔排气方式,各自维护要求不同。图纸上有标注,不代表出口已确认畅通。
3. 保存维护前状态
按现场维护规程安全隔离模具后,在清理或修改前拍摄编号位置。记录可见沉积或损伤,并说明是目视观察还是测量。保留相关样件和工艺基线。没有维护前证据时明确说明局限,不能反推当时一定堵塞。
4. 按具体组件与树脂确认方法
针对DME烧结排气组件,制造商说明清洁剂选择与所成型塑料有关,应向树脂供应方确认。这是组件特定建议。维护前确认适用组件说明、材料资料、责任技师和允许方法,不复制其他应用的万能溶剂、槽深或清理周期。清洁原有结构和改变几何形状是不同干预,应分别记录并批准。
5. 使复测对比可追溯
确定约定的复测条件,列出保持项与变更项。记录模具版本、型腔、排气编号、维护动作、材料状态、机台设定与取样时点。按同样标注区域和验收准则对比样件。若同时修改多项工艺设定或模具结构,记录不能单独证明排气维护的作用。
6. 用决定关闭记录
每个位置各用一行记录初始观察、干预、复测样件编号、对比条件、剩余问题与责任人。外观改善本身不证明功能验收通过,也不证明维护周期稳定。与模具及材料团队根据实际试模和生产证据约定下次检查触发条件。
沟通您的项目