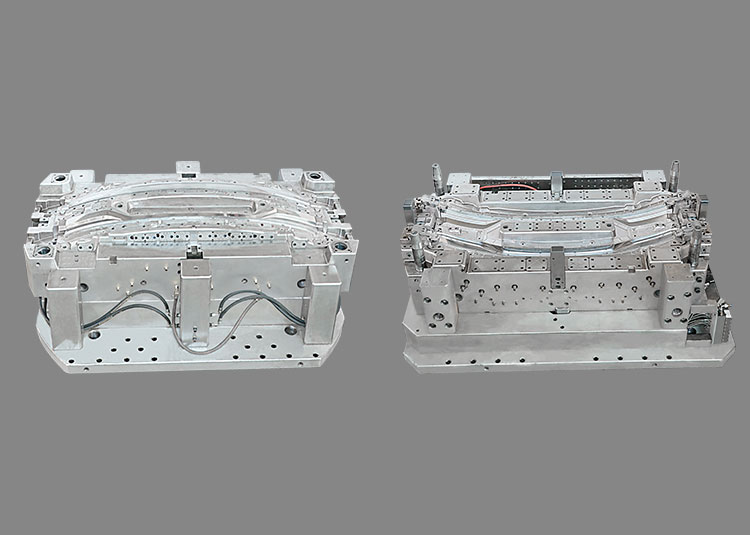
एक दो-शॉट मोल्ड सही उत्पाद के लिए डिज़ाइन किया जा सकता है, फिर भी इच्छित मशीन पर चलाने के लिए परिवर्तनों की आवश्यकता हो सकती है। एक बार उत्पाद क्षेत्रों और सामग्री आवश्यकताओं को परिभाषित करने के बाद, टूलिंग टीम और मोल्डिंग टीम को एक अलग इंटरफेस समीक्षा की आवश्यकता होती है। इसका आउटपुट प्रस्तावित मोल्ड और वास्तविक मशीन कॉन्फ़िगरेशन का एक दिनांकित, अनुमोदित रिकॉर्ड है।
1. वास्तविक मशीन और ट्रांसफर व्यवस्था की पहचान करें
मशीन मॉडल, इसके इंस्टॉल किए गए विकल्प, वर्तमान निर्माता ड्रॉइंग और प्रस्तावित मोल्ड रिवीजन को रिकॉर्ड करें। केवल एक मॉडल नाम या क्लैम्पिंग-फोर्स आंकड़ा इंस्टॉलेशन का अपूर्ण विवरण है।
प्रस्तावित ट्रांसफर विधि का नाम दें और शॉट्स के बीच अनुक्रम बनाएं। ARBURG कोर-बैक, ट्रांसफर और टर्निंग मोल्ड प्रौद्योगिकियों का वर्णन करता है; ENGEL भी विभिन्न मल्टी-कंपोनेंट प्रक्रिया व्यवस्थाओं को अलग करता है। ये मूल्यांकन के लिए विकल्प हैं, न कि एक सार्वभौमिक दो-शॉट मशीन के लिए विनिमेय लेबल।
अनुक्रम ड्रॉइंग पर, दिखाएं कि कौन सा घटक या मोल्ड असेंबली चलती है, पहले-शॉट भाग को क्या पकड़ता है और तैयार भाग को कब हटाया जाता है। मशीन आपूर्तिकर्ता और मोल्ड डिज़ाइनर से पुष्टि करने के लिए कहें कि वास्तविक इंस्टॉलेशन किस व्यवस्था का समर्थन करता है। प्रस्तावित कॉन्फ़िगरेशन को इंस्टॉल किए गए, सत्यापित विकल्प से अलग रखें।
2. पूर्ण गति एनवलप की समीक्षा करें
प्रस्तावित मोल्ड असेंबली और इसकी गति को मशीन निर्माता के वर्तमान इंस्टॉलेशन ड्रॉइंग पर ओवरले करें। मोल्ड आयाम, माउंटिंग विवरण, उपलब्ध ओपनिंग ट्रैवल और चयनित ट्रांसफर व्यवस्था द्वारा आवश्यक स्थान शामिल करें। जहां लागू हो, टाई-बार क्लीयरेंस, इजेक्टर मूवमेंट और हैंडलिंग एक्सेस शामिल करें।
ओपनिंग, ट्रांसफर और रिमूवल के दौरान उपयोग की जाने वाली स्थितियों की जांच करें, न कि केवल बंद मोल्ड की रूपरेखा। उन होज़, केबल और कनेक्टरों की पहचान करें जिन्हें एक्सेस की आवश्यकता है या जो असेंबली के साथ चलते हैं। ARBURG का ALLROUNDER MORE विवरण विशेष रूप से मोल्ड, रोटरी यूनिट, मीडिया कनेक्शन और इजेक्टर ट्रैवल के लिए स्थान पर चर्चा करता है; वास्तविक सीमाएं इच्छित मशीन के दस्तावेजों से आनी चाहिए।
प्रत्येक अनसुलझे क्लीयरेंस को ड्रॉइंग संदर्भ और एक जिम्मेदार व्यक्ति के साथ एक खुली वस्तु के रूप में रिकॉर्ड करें। किसी भिन्न मशीन से आयाम कॉपी न करें या कैटलॉग फोटो को फिट चेक मानकर न लें।
3. प्रत्येक इंजेक्शन यूनिट को उसके मोल्ड इंटरफेस से मैप करें
प्रत्येक शॉट के लिए, इंजेक्शन यूनिट, उसकी स्थिति और इच्छित इंजेक्शन बिंदु की पहचान करें। वास्तविक मोल्ड डिज़ाइन के विरुद्ध नोज़ल कनेक्शन विवरण और अप्रोच स्थिति की पुष्टि का अनुरोध करें। जिम्मेदार मशीन और प्रक्रिया टीमों से उस यूनिट के उपलब्ध विनिर्देश के विरुद्ध प्रस्तावित सामग्री और शॉट आवश्यकताओं की समीक्षा करवाएं।
दूसरी यूनिट, एडाप्टर या सहायक उपकरण के बारे में किसी भी धारणा को स्पष्ट रूप से सूचीबद्ध करें। एक अपुष्ट अपग्रेड को मूल्य-प्रस्ताव में सशर्त रहना चाहिए। किसी अन्य मशीन पर एक सफल परीक्षण इस समीक्षा को बंद नहीं करता जब तक कि प्रासंगिक इंटरफेस की तुलना और स्वीकृति न हो जाए।
4. उपयोगिताओं, संकेतों और अनुक्रम जिम्मेदारियों को सौंपें
प्रस्तावित कॉन्फ़िगरेशन के लिए एक कनेक्शन सूची बनाएं: कूलिंग, इलेक्ट्रिकल कनेक्शन और किसी भी आवश्यक हाइड्रोलिक या न्यूमेटिक सेवाएं। पहचान करें कि प्रत्येक कनेक्शन कौन सा पक्ष आपूर्ति करता है, कौन सी जानकारी अभी भी आवश्यक है और व्यवस्था को कौन मंजूरी देता है। लागू आपूर्तिकर्ता विनिर्देशों का उपयोग करें; यह चेकलिस्ट कोई मानक दबाव या कनेक्टर मान प्रदान नहीं करती।
किसी भी नियंत्रित ट्रांसफर या हैंडलिंग उपकरण के लिए, इंटीग्रेटर से अनुक्रम, आवश्यक स्थिति पुष्टि और मशीन इंटरफेस का दस्तावेजीकरण करने के लिए कहें। सहमति बनाएं कि निर्माता की प्रक्रियाओं के तहत पूर्ण इंस्टॉलेशन को कौन सत्यापित करता है। समीक्षा शीट एक परियोजना हैंडऑफ दस्तावेज है, न कि नियंत्रण तर्क को बदलने या मशीन सुरक्षा उपायों को बायपास करने के निर्देश।
5. समीक्षा को साक्ष्य के साथ बंद करें, धारणा के साथ नहीं
प्रति इंटरफेस एक पंक्ति का उपयोग करें: आइटम पहचानकर्ता, मशीन दस्तावेज रिवीजन, मोल्ड ड्रॉइंग रिवीजन, आवश्यकता, साक्ष्य, जिम्मेदार व्यक्ति और स्थिति। उपयोगी स्थितियाँ पुष्ट, सशर्त और खुली हैं। यदि कोई इंटरफेस बदलता है, तो समीक्षा के लिए प्रभावित पंक्तियों की पहचान करें, न कि पूरी पुरानी शीट को फिर से अनुमोदित चिह्नित करें।
सहमति बनाएं कि स्वीकृत मशीन–मोल्ड कॉन्फ़िगरेशन के लिए परीक्षण रिकॉर्ड को क्या प्रदर्शित करना चाहिए और कौन सी खुली वस्तुएं इंस्टॉलेशन या परीक्षण अनुमोदन को रोकती हैं। इंटरफेस सत्यापन को भाग आयाम, उपस्थिति और सामग्री-बॉन्ड परीक्षण से अलग रखें। मशीन में फिट होना उत्पाद प्रदर्शन स्थापित नहीं करता।
हमारा मौजूदा 2K बनाम 3K चयन लेख उत्पाद कार्यों और सामग्री विकल्पों पर चर्चा करता है। यह चेकलिस्ट बाद के मशीन–मोल्ड हैंडऑफ को जोड़ती है। Jump Mould के दो-शॉट और 2K/3K टेल-लैंप कैटलॉग पृष्ठ टूलिंग और पार्ट तस्वीरें दिखाते हैं; वे मशीन संगतता या परीक्षण परिणाम स्थापित नहीं करते। कवर एक कैटलॉग टूलिंग तस्वीर है।
टूलिंग दायरे पर चर्चा करने के लिए, वर्तमान उत्पाद फ़ाइलें, प्रस्तावित प्रक्रिया अनुक्रम, उपलब्ध मशीन ड्रॉइंग और खुले इंटरफेस प्रश्न sales@jumpmould.com पर भेजें। परियोजना समीक्षा और साझा की जा सकने वाली जानकारी पर सहमति के लिए वेबसाइट संपर्क पृष्ठ का उपयोग करें।
तकनीकी संदर्भ
ARBURG, मल्टी-कंपोनेंट इंजेक्शन मोल्डिंग: https://www.arburg.com/en/solutions/by-technology/multi-component-injection-moulding/
ARBURG, ALLROUNDER MORE: https://www.arburg.com/en/product-world/injection-moulding-machines/electric-machines/allrounder-more/
ENGEL, प्लास्टिक सरफेस फिनिशिंग, मल्टी-कंपोनेंट प्रक्रिया अवलोकन: https://www.engelglobal.com/en/products/injection-moulding-processes/plastic-surface-finishing
ये निर्माता संदर्भ उपलब्ध प्रौद्योगिकी की व्याख्या करते हैं। वे Jump Mould में स्थापित उपकरण या किसी विशेष परियोजना के अनुमोदन का साक्ष्य नहीं हैं।
अपने प्रोजेक्ट पर चर्चा करें