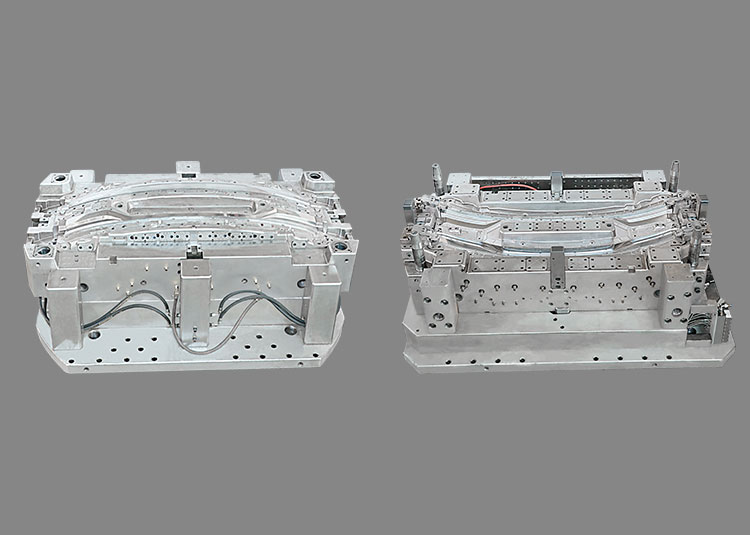
แม่พิมพ์สำหรับการฉีดสองช็อตอาจได้รับการออกแบบสำหรับผลิตภัณฑ์ที่ถูกต้อง แต่ยังคงต้องมีการเปลี่ยนแปลงเพื่อให้ทำงานบนเครื่องจักรที่ตั้งใจไว้ เมื่อกำหนดขอบเขตของผลิตภัณฑ์และข้อกำหนดด้านวัสดุแล้ว ทีมเครื่องมือและทีมขึ้นรูปจำเป็นต้องมีการทบทวนส่วนต่อประสานแยกต่างหาก ผลลัพธ์คือบันทึกที่มีวันที่และได้รับการอนุมัติของแม่พิมพ์ที่เสนอและการกำหนดค่าเครื่องจักรจริง
1. ระบุเครื่องจักรจริงและรูปแบบการถ่ายโอน
บันทึกรุ่นเครื่องจักร อุปกรณ์เสริมที่ติดตั้งไว้ แบบวิศวกรรมปัจจุบันของผู้ผลิต และการแก้ไขแม่พิมพ์ที่เสนอ ชื่อรุ่นหรือค่าของแรงหนีบเพียงอย่างเดียวถือเป็นคำอธิบายที่ไม่ครบถ้วนของการติดตั้ง
ระบุวิธีการถ่ายโอนที่เสนอและวาดลำดับระหว่างช็อต ARBURG อธิบายเทคโนโลยีแม่พิมพ์แบบ core-back, transfer และ turning; ENGEL ก็แยกความแตกต่างของรูปแบบกระบวนการหลายส่วนประกอบเช่นกัน สิ่งเหล่านี้เป็นทางเลือกที่ต้องประเมิน ไม่ใช่ป้ายที่ใช้แทนกันได้สำหรับเครื่องฉีดสองช็อตแบบสากลเครื่องเดียว
ในแบบลำดับการทำงาน ให้แสดงว่าส่วนประกอบหรือชุดแม่พิมพ์ใดเคลื่อนที่ อะไรยึดชิ้นงานจากช็อตแรก และเมื่อใดที่ชิ้นงานสำเร็จรูปถูกนำออก ขอให้ซัพพลายเออร์เครื่องจักรและผู้ออกแบบแม่พิมพ์ยืนยันว่ารูปแบบใดที่การติดตั้งจริงรองรับ แยกการกำหนดค่าที่เสนอออกจากการติดตั้งที่ตรวจสอบแล้ว
2. ทบทวนขอบเขตการเคลื่อนที่ทั้งหมด
ซ้อนทับชุดแม่พิมพ์ที่เสนอและการเคลื่อนที่ของมันบนแบบวิศวกรรมการติดตั้งปัจจุบันของผู้ผลิตเครื่องจักร รวมขนาดแม่พิมพ์ รายละเอียดการยึด ระยะเปิดที่ใช้ได้ และพื้นที่ที่ต้องการสำหรับรูปแบบการถ่ายโอนที่เลือกไว้ ในกรณีที่เกี่ยวข้อง ให้รวมระยะห่างระหว่างเสาไทบาร์ การเคลื่อนที่ของตัวผลัก และการเข้าถึงสำหรับการจัดการ
ตรวจสอบตำแหน่งที่ใช้ระหว่างการเปิด การถ่ายโอน และการนำออก ไม่ใช่แค่โครงร่างแม่พิมพ์ปิด ระบุท่อ สายเคเบิล และขั้วต่อที่ต้องเข้าถึงหรือเคลื่อนที่ไปกับชุดประกอบ คำอธิบาย ALLROUNDER MORE ของ ARBURG กล่าวถึงพื้นที่สำหรับแม่พิมพ์ หน่วยหมุน จุดเชื่อมต่อระบบบริการ และระยะการเคลื่อนที่ของตัวผลักโดยเฉพาะ; ขีดจำกัดจริงต้องมาจากเอกสารของเครื่องจักรที่ตั้งใจไว้
บันทึกช่องว่างที่ยังไม่ได้รับการแก้ไขแต่ละรายการเป็นรายการเปิดพร้อมอ้างอิงแบบวิศวกรรมและผู้รับผิดชอบ อย่าคัดลอกขนาดจากเครื่องจักรอื่นหรือถือว่าภาพถ่ายในแค็ตตาล็อกเป็นการตรวจสอบความพอดี
3. จับคู่แต่ละหน่วยฉีดกับส่วนต่อประสานของแม่พิมพ์
สำหรับแต่ละช็อต ให้ระบุหน่วยฉีด ตำแหน่งของมัน และจุดฉีดที่ตั้งใจไว้ ขอการยืนยันรายละเอียดการเชื่อมต่อหัวฉีดและตำแหน่งการเข้าหาเทียบกับการออกแบบแม่พิมพ์จริง ให้ทีมเครื่องจักรและกระบวนการที่รับผิดชอบทบทวนวัสดุที่เสนอและข้อกำหนดช็อตเทียบกับข้อมูลจำเพาะที่มีอยู่ของหน่วยนั้น
ระบุสมมติฐานใดๆ เกี่ยวกับหน่วยที่สอง อะแดปเตอร์ หรืออุปกรณ์เสริมอย่างชัดเจน การอัปเกรดที่ยังไม่ได้รับการยืนยันควรอยู่ในเงื่อนไขในใบเสนอราคา การทดลองที่ประสบความสำเร็จบนเครื่องจักรอื่นไม่ถือเป็นการปิดการทบทวนนี้ เว้นแต่ส่วนต่อประสานที่เกี่ยวข้องได้รับการเปรียบเทียบและยอมรับแล้ว
4. มอบหมายสาธารณูปโภค สัญญาณ และความรับผิดชอบด้านลำดับการทำงาน
จัดทำรายการเชื่อมต่อสำหรับการกำหนดค่าที่เสนอ: การระบายความร้อน การเชื่อมต่อไฟฟ้า และบริการไฮดรอลิกหรือนิวแมติกที่จำเป็น ระบุว่าฝ่ายใดจัดหาการเชื่อมต่อแต่ละจุด ข้อมูลใดที่ยังจำเป็น และใครอนุมัติการจัดวาง ใช้ข้อมูลจำเพาะของซัพพลายเออร์ที่เกี่ยวข้อง; รายการตรวจสอบนี้ไม่ได้ให้ค่าความดันมาตรฐานหรือค่าขั้วต่อใดๆ
สำหรับอุปกรณ์ถ่ายโอนหรือจัดการที่ควบคุมใดๆ ขอให้ผู้บูรณาการจัดทำเอกสารลำดับการทำงาน การยืนยันตำแหน่งที่จำเป็น และส่วนต่อประสานของเครื่องจักร ตกลงว่าใครเป็นผู้ตรวจสอบการติดตั้งที่เสร็จสมบูรณ์ตามขั้นตอนของผู้ผลิต เอกสารทบทวนเป็นเอกสารส่งมอบโครงการ ไม่ใช่คำแนะนำในการแก้ไขลอจิกควบคุมหรือข้ามระบบป้องกันของเครื่องจักร
5. ปิดการทบทวนด้วยหลักฐาน ไม่ใช่สมมติฐาน
ใช้หนึ่งแถวต่อส่วนต่อประสาน: รหัสรายการ การแก้ไขเอกสารเครื่องจักร การแก้ไขแบบวิศวกรรมแม่พิมพ์ ข้อกำหนด หลักฐาน ผู้รับผิดชอบ และสถานะ สถานะที่มีประโยชน์คือ ยืนยันแล้ว มีเงื่อนไข และ เปิดอยู่ หากส่วนต่อประสานเปลี่ยนแปลง ให้ระบุแถวที่ได้รับผลกระทบเพื่อทบทวน แทนที่จะทำเครื่องหมายว่าเอกสารเก่าทั้งฉบับได้รับการอนุมัติอีกครั้ง
ตกลงว่าบันทึกการทดลองต้องแสดงอะไรสำหรับการกำหนดค่าเครื่องจักร–แม่พิมพ์ที่ยอมรับ และรายการเปิดใดที่ขัดขวางการติดตั้งหรือการอนุมัติการทดลอง แยกการตรวจสอบส่วนต่อประสานออกจากขนาดชิ้นส่วน รูปลักษณ์ และการทดสอบการยึดติดของวัสดุ การพอดีกับเครื่องจักรไม่ได้ยืนยันประสิทธิภาพของผลิตภัณฑ์
บทความของเราเกี่ยวกับการเลือก 2K กับ 3K ที่มีอยู่กล่าวถึงฟังก์ชันผลิตภัณฑ์และทางเลือกของวัสดุ รายการตรวจสอบนี้เพิ่มการส่งมอบระหว่างเครื่องจักรกับแม่พิมพ์ในภายหลัง หน้าแค็ตตาล็อกไฟท้ายแบบสองช็อตและ 2K/3K ของ Jump Mould แสดงภาพเครื่องมือและชิ้นส่วน; ภาพเหล่านี้ไม่ได้ยืนยันความเข้ากันได้ของเครื่องจักรหรือผลการทดลอง ปกเป็นภาพถ่ายเครื่องมือในแค็ตตาล็อก
หากต้องการหารือเกี่ยวกับขอบเขตงานเครื่องมือ ส่งไฟล์ผลิตภัณฑ์ปัจจุบัน ลำดับกระบวนการที่เสนอ แบบวิศวกรรมเครื่องจักรที่มีอยู่ และคำถามเกี่ยวกับส่วนต่อประสานที่เปิดอยู่มาที่ sales@jumpmould.com ใช้หน้าติดต่อในเว็บไซต์เพื่อตกลงการทบทวนโครงการและข้อมูลที่สามารถแบ่งปันได้
เอกสารอ้างอิงทางเทคนิค
ARBURG, การขึ้นรูปด้วยการฉีดหลายส่วนประกอบ: https://www.arburg.com/en/solutions/by-technology/multi-component-injection-moulding/
ARBURG, ALLROUNDER MORE: https://www.arburg.com/en/product-world/injection-moulding-machines/electric-machines/allrounder-more/
ENGEL, การตกแต่งพื้นผิวพลาสติก ภาพรวมกระบวนการหลายส่วนประกอบ: https://www.engelglobal.com/en/products/injection-moulding-processes/plastic-surface-finishing
เอกสารอ้างอิงจากผู้ผลิตเหล่านี้อธิบายเทคโนโลยีที่มีอยู่ ไม่ใช่หลักฐานของอุปกรณ์ที่ติดตั้งไว้ที่ Jump Mould หรือการอนุมัติโครงการใดโครงการหนึ่งโดยเฉพาะ
พูดคุยโครงการของคุณ