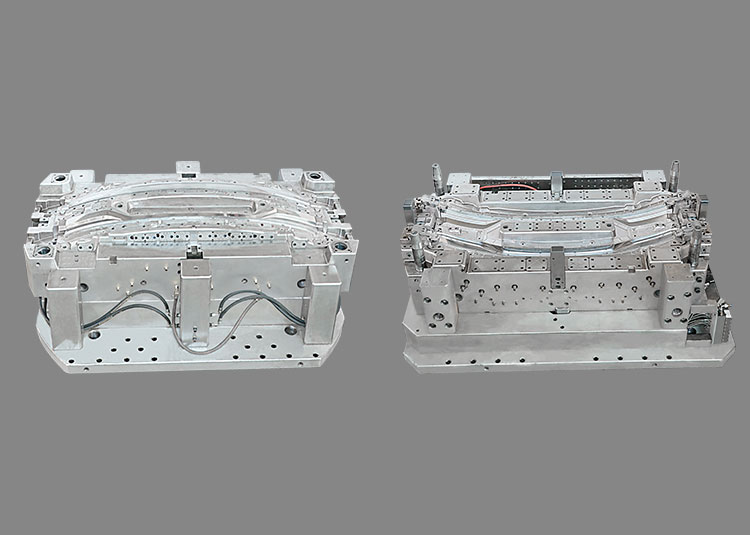
二色射出成形と三色射出成形は同じ種類の工法として議論されることが多いが、選定段階で答えるべき問いは同じではない。二色は通常、1回の成形サイクル内で2色または2材料の組み合わせを完成させる。三色はそれを基にさらに1つの色領域または1層の機能材料を追加する。本当の選定の出発点は機械ではなく製品そのものである:どの領域に異なる色が必要か、どの領域に異なる機能が必要か、2つの領域の間に接着が必要か、それとも構造的な噛み合いで対応できるか。
まず色領域と機能領域を区別する
色領域と機能領域はしばしば混同して語られる。ある製品は外観上2色あるだけで、材料は同一グレードでよく、カラーマスターバッチや顔料粉末だけで区別する場合がある。一方、ある製品では一方の材料が剛性を提供し、他方の材料がソフトタッチ感、シール性、耐薬品性を提供する必要がある。サプライヤーに要件を提示する際は、各領域の色、材料、厚さ、境界を同じ製品図上に描いて示すことを推奨する。口頭で説明するのではなく。
境界の処理は選定で最も過小評価されやすい部分である。2つの領域が平面で接するのか、段差で接するのか、互いに包み込むのかは、金型のパーティング、封止、ロータリー方式に直接影響する。境界が単なる装飾ラインであれば、公差は比較的緩くできる。境界が同時にシールや組立の機能を担う場合は、図面に嵌合面と許容されるバリの方向を明記する必要がある。
材料適合性は具体的なグレードまで落とし込む
二色・三色は必ずしも異なる樹脂を使わなければならないわけではない。同種材料間でも二色効果は形成できる。例えば同じ基材樹脂を2色で使う、あるいは一方を本体、他方を機能助剤添加とする場合である。本当に注意が必要なのは異なる樹脂間の結合である:接着できるかどうかは、大分類名ではなく、具体的なグレード、極性、結晶挙動、成形ウィンドウに依存する。
したがって、材料選定は「PP+TPE」といったレベルで止めてはならない。サプライヤーは2つの領域それぞれの具体的なグレード、サプライヤー、色要件を知る必要があり、それによってインサート成形やロータリー成形に適するか判断できる。接着強度、耐熱サイクル、耐老化性は試作と試験で検証すべきであり、一般的な経験値で実際の試験を代替することは推奨しない。2つの材料自体が相溶しない場合は、機械的インターロック、スナップ、二次組立を検討でき、金型内で無理に接着させる必要はない。
三色は二色に3つ目の材料を足すだけではない
三色射出成形の金型方案では、通常、より多くのロータリー順序、キャビティ配分、ランナー配置を考慮する必要がある。射出成分が増えると、通常、追加の界面、ステーション、熱履歴が導入され、具体的な工法に基づく評価が必要となり、金型のパーティング面、回転またはスライド機構、突き出し方式はより複雑になる。製品エンジニアは初期評価で、まず簡単な問いで判断できる:3つ目の色または材料は本当に同一サイクル内で完成させる必要があるか? もし後工程に分離できるなら、全体方案ははるかに管理しやすくなることが多い。
同時に注意すべきは、三色が自動的に高い外観等級を意味するわけではないことである。色が増えれば境界が増え、混色、バリ、結合線位置の不理想が生じる確率も増える。購買にとって、これは試作段階で外観基準と許容される境界状態をより明確に確認する必要があることを意味し、量産になってから議論するべきではない。
金型方案と評価順序
実行可能な評価順序は次のとおりである:まず各領域の機能と色要件を確認し、次に材料が同種でよいか異種が必要かを確認し、その後で領域間が接着、インターロック、分離のいずれかを判断し、最後にロータリー、コア引き、インサート成形、後組立の金型実現方式を議論する。この順序により、機械選定に早すぎる段階で精力を投入することを避けられる。
資料提出時は、製品3D、2D図面、各領域の材料グレードと色、年間使用量範囲、外観要件、組立関係を一度に提出することを推奨する。ウェブサイトのプロジェクト相談入口から資料を提出し、具体的な方案について当社と議論することを歓迎する。
案件をご相談ください