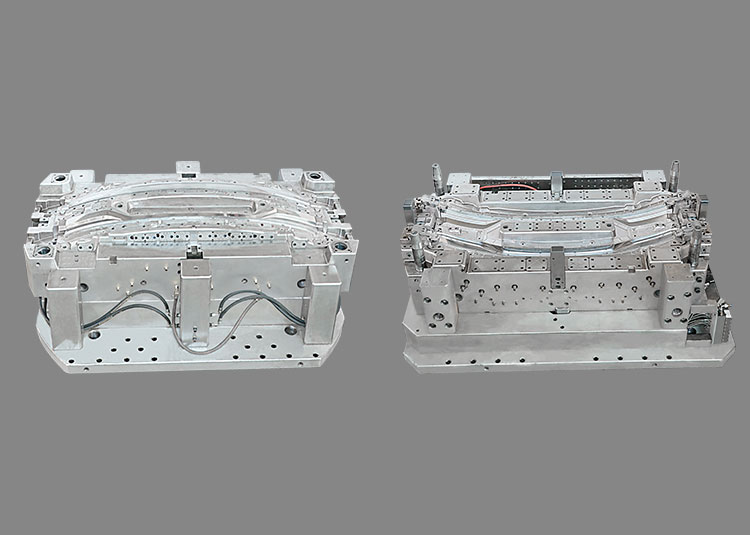
การฉีดสองสีและสามสีมักถูกพูดถึงเป็นกระบวนการประเภทเดียวกัน แต่ในขั้นตอนการเลือกใช้ คำถามที่ต้องตอบนั้นไม่เหมือนกัน การฉีดสองสีมักเป็นการรวมสองสีหรือสองวัสดุภายในรอบการขึ้นรูปเดียว ส่วนสามสีจะเพิ่มพื้นที่สีอีกหนึ่งส่วนหรือชั้นวัสดุฟังก์ชันอีกหนึ่งชั้นบนพื้นฐานนี้ จุดเริ่มต้นที่แท้จริงของการเลือกใช้ไม่ใช่เครื่องจักร แต่เป็นตัวผลิตภัณฑ์เอง: พื้นที่ใดต้องใช้สีต่างกัน พื้นที่ใดต้องใช้ฟังก์ชันต่างกัน ระหว่างสองพื้นที่จำเป็นต้องยึดติดกันหรือสามารถอาศัยการยึดเกาะเชิงโครงสร้างได้
แยกพื้นที่สีและพื้นที่ฟังก์ชันออกจากกันก่อน
พื้นที่สีและพื้นที่ฟังก์ชันมักถูกพูดรวมกัน ผลิตภัณฑ์บางชนิดเพียงมีสองสีในด้านรูปลักษณ์ วัสดุอาจเป็นเกรดเดียวกัน ต่างกันเพียงเม็ดสีหรือผงสี ผลิตภัณฑ์บางชนิด则需要วัสดุหนึ่งให้ความแข็งแกร่ง อีกวัสดุหนึ่งให้สัมผัสนุ่ม การซีล หรือความต้านทานสารเคมี เมื่อแจ้งความต้องการต่อซัพพลายเออร์ แนะนำให้วาดสี วัสดุ ความหนา และขอบเขตของแต่ละพื้นที่ลงบนภาพผลิตภัณฑ์เดียวกัน แทนการอธิบายด้วยวาจา
การจัดการขอบเขตเป็นส่วนที่ถูกประเมินต่ำที่สุดในการเลือกใช้ การที่สองพื้นที่เชื่อมกันแบบระนาบ แบบขั้น หรือห่อหุ้มกันโดยตรง ส่งผลโดยตรงต่อการแบ่งผิวหน้าแม่พิมพ์ การปิดผนึกวัสดุ และวิธีการถ่ายแม่พิมพ์ หากขอบเขตเป็นเพียงเส้นตกแต่ง ค่าคลาดเคลื่อนสามารถผ่อนปรนได้ค่อนข้างมาก หากขอบเขตทำหน้าที่ซีลหรือประกอบร่วมด้วย จำเป็นต้องระบุบนแบบDrawingถึงผิวหน้าสัมผัสและทิศทางที่ยอมให้มีวัสดุเกิน
ความเข้ากันได้ของวัสดุต้องลงลึกถึงเกรดเฉพาะ
การฉีดสองสีและสามสีไม่ได้หมายความว่าต้องใช้เรซินต่างชนิดกันเสมอไป วัสดุประเภทเดียวกันก็สามารถสร้างเอฟเฟกต์สองสีได้ เช่นเรซินพื้นฐานเดียวกันใช้สองสี หรือหนึ่งเป็นเนื้อหลัก หนึ่งเติมสารเติมแต่งฟังก์ชัน สิ่งที่ต้องระวังจริง ๆ คือการยึดเกาะระหว่างเรซินต่างชนิด: จะยึดติดได้หรือไม่ขึ้นอยู่กับเกรดเฉพาะ ความมีขั้ว พฤติกรรมการตกผลึก และหน้าต่างการขึ้นรูป ไม่ใช่ชื่อประเภทใหญ่
ดังนั้นการเลือกวัสดุจึงไม่ควรหยุดอยู่ที่ระดับ "PP บวก TPE" ซัพพลายเออร์จำเป็นต้องทราบเกรดเฉพาะ ผู้จัดจำหน่าย และข้อกำหนดสีของแต่ละพื้นที่ จึงจะตัดสินได้ว่าเหมาะสมกับการหุ้มยางหรือการขึ้นรูปแบบถ่ายแม่พิมพ์หรือไม่ ความแข็งแรงของการยึดเกาะ ความทนทานต่อวงจรอุณหภูมิ และความทนทานต่อการเสื่อมสภาพ ควรผ่านการทดสอบและตรวจสอบด้วยการทำตัวอย่าง ไม่แนะนำให้ใช้ค่าประสบการณ์ทั่วไปแทนการทดสอบจริง หากวัสดุสองชนิดเข้ากันไม่ได้เอง สามารถพิจารณาการล็อกเชิงกล ตัวล็อก หรือการประกอบทุติยภูมิ แทนการบังคับให้ยึดติดกันในแม่พิมพ์
สามสีที่เพิ่มจากสองสีไม่ใช่แค่ชุดวัสดุชุดที่สาม
แนวทางแม่พิมพ์ของการฉีดสามสีมักต้องพิจารณาลำดับการถ่ายแม่พิมพ์ การจัดสรรโพรง และการจัดวางรางวัสดุมากขึ้น การเพิ่มส่วนฉีดมักนำมาซึ่งอินเทอร์เฟซ สถานี และประวัติความร้อนเพิ่มเติม ต้องประเมินร่วมกับกระบวนการเฉพาะ ผิวหน้าแบ่งแม่พิมพ์ กลไกหมุนหรือเลื่อน และวิธีการดีดออก จะซับซ้อนมากขึ้น วิศวกรผลิตภัณฑ์ในขั้นประเมินเบื้องต้นสามารถใช้คำถามง่าย ๆ ในการตัดสิน: สีหรือวัสดุชนิดที่สามจำเป็นต้องเสร็จในรอบเดียวกันจริงหรือไม่? หากสามารถแยกไปกระบวนการภายหลังได้ แผนโดยรวมมักควบคุมได้ง่ายกว่า
ในขณะเดียวกันก็ควรระวังว่า สามสีไม่ได้เท่ากับระดับรูปลักษณ์ที่สูงขึ้นโดยอัตโนมัติ ยิ่งมีสีมาก ขอบเขตยิ่งมาก ความน่าจะเป็นที่จะเกิดสีผสม ขอบเกิน หรือตำแหน่งเส้นเชื่อมไม่เหมาะสมก็เพิ่มขึ้น สำหรับฝ่ายจัดซื้อ นี่หมายความว่าในขั้นทำตัวอย่างจำเป็นต้องยืนยันมาตรฐานรูปลักษณ์และสภาพขอบเขตที่ยอมรับได้อย่างชัดเจนขึ้น ไม่ใช่รอถึงการผลิตจำนวนมากแล้วค่อย討論
แนวทางแม่พิมพ์และลำดับการประเมิน
ลำดับการประเมินที่ปฏิบัติได้คือ: ยืนยันฟังก์ชันและข้อกำหนดสีของแต่ละพื้นที่ก่อน จากนั้นยืนยันว่าวัสดุเป็นประเภทเดียวกันได้หรือต้องต่างประเภท แล้วตัดสินว่าพื้นที่ต่าง ๆ ยึดติด ล็อกกัน หรือแยกจากกัน สุดท้ายจึง討論วิธีการ实现แม่พิมพ์แบบถ่ายแม่พิมพ์ ดึงแกน หุ้มยาง หรือประกอบภายหลัง ลำดับนี้สามารถหลีกเลี่ยงการลงแรงตั้งแต่เนิ่น ๆ กับการเลือกเครื่องจักร
เมื่อส่งข้อมูล แนะนำให้ให้แบบ 3D แบบ 2D ของผลิตภัณฑ์ เกรดวัสดุและสีของแต่ละพื้นที่ ช่วงปริมาณการใช้ต่อปี ข้อกำหนดรูปลักษณ์ และความสัมพันธ์ในการประกอบ ในคราวเดียว ยินดีต้อนรับสู่การส่งข้อมูลผ่านช่องทางปรึกษาโครงการบนเว็บไซต์ เพื่อ討論แนวทางเฉพาะกับเรา
พูดคุยโครงการของคุณ