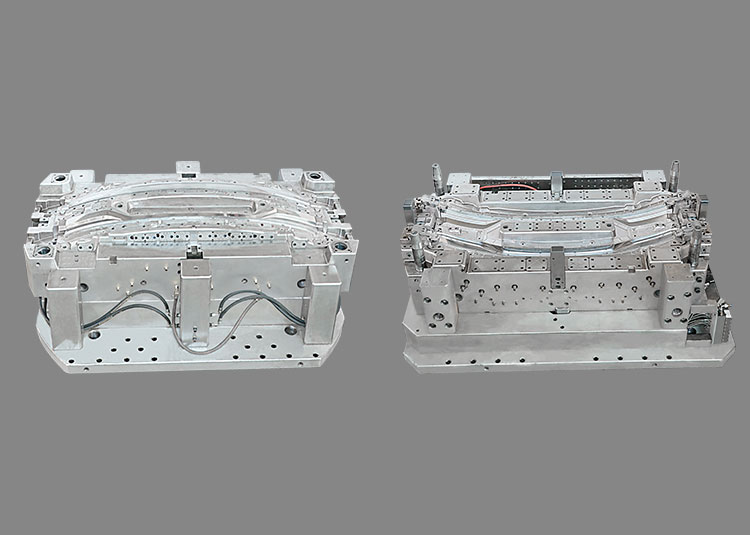
双色与三色注塑常被当成同一类工艺来讨论,但它们在选型阶段要回答的问题并不相同。双色通常是在一次成型循环内完成两种颜色或两种材料的组合;三色则在此基础上再增加一个颜色区域或一层功能材料。真正的选型起点不是机器,而是产品本身:哪些区域需要不同颜色,哪些区域需要不同功能,两个区域之间是否需要粘接,还是可以靠结构咬合。
先分清颜色区域与功能区域
颜色区域和功能区域经常被混在一起谈。有的产品只是外观上有两种颜色,材料可以是同一牌号,仅靠色母或色粉区分;有的产品则需要一种材料提供刚性,另一种材料提供软触感、密封或耐化学性。向供应商提需求时,建议把每个区域的颜色、材料、厚度和边界画在同一张产品图上,而不是口头描述。
边界处理是选型中最容易被低估的部分。两个区域是平面相接、台阶相接还是互相包裹,直接影响模具的分型、封胶和转模方式。如果边界只是装饰线,公差可以相对宽松;如果边界同时承担密封或装配功能,就需要在图纸上标明配合面和允许的溢料方向。
材料相容性要落到具体牌号
双色与三色并不等于必须使用不同树脂。同类材料之间也可以形成双色效果,例如同一种基础树脂用两种颜色,或者一种本体、一种添加功能助剂。真正需要谨慎的是不同树脂之间的结合:能否粘接取决于具体牌号、极性、结晶行为和成型窗口,而不是大类名称。
因此,材料选择不能停留在“PP加TPE”这样的层级。供应商需要知道两个区域各自的具体牌号、供应商和颜色要求,才能判断是否适合包胶或转模成型。粘接强度、耐温循环和耐老化表现都应通过打样和试验验证,不建议用通用经验值代替实际测试。如果两种材料本身不相容,可以考虑机械互锁、卡扣或二次装配,而不是强行要求它们在模具内粘合。
三色比双色多出的不只是第三套料
三色注塑的模具方案通常要考虑更多的转模顺序、型腔分配和流道排布。增加注射组分通常会引入额外的界面、工位和热历史,需要结合具体工艺评估,模具的分型面、旋转或滑移机构、顶出方式都会更复杂。产品工程师在早期评估时,可以先用一个简单问题判断:第三种颜色或材料是否真的必须在同一循环内完成?如果它可以分离到后道工序,整体方案往往更容易控制。
同时也要注意,三色并不自动等于更高的外观等级。颜色越多,边界越多,出现混色、溢边或结合线位置不理想的概率也会增加。对采购而言,这意味着打样阶段需要更明确地确认外观标准和可接受的边界状态,而不是等到量产再讨论。
模具方案与评估顺序
一个可操作的评估顺序是:先确认每个区域的功能和颜色要求,再确认材料是否可以同类或需要异类,然后判断区域之间是粘接、互锁还是分离,最后才讨论转模、抽芯、包胶或后装配的模具实现方式。这个顺序可以避免在机器选型上过早投入精力。
提交资料时,建议一次给到产品3D、2D图纸、每个区域的材料牌号与颜色、年用量区间、外观要求和装配关系。欢迎通过网站的项目咨询入口提交资料,与我们讨论具体方案。
沟通您的项目