雙色與三色注塑常被當成同一類工藝來討論,但它們在選型階段要回答的問題並不相同。雙色通常是在一次成型循環內完成兩種顏色或兩種材料的組合;三色則在此基礎上再增加一個顏色區域或一層功能材料。真正的選型起點不是機器,而是產品本身:哪些區域需要不同顏色,哪些區域需要不同功能,兩個區域之間是否需要粘接,還是可以靠結構咬合。
先分清顏色區域與功能區域
顏色區域和功能區域經常被混在一起談。有的產品只是外觀上有兩種顏色,材料可以是同一牌號,僅靠色母或色粉區分;有的產品則需要一種材料提供剛性,另一種材料提供軟觸感、密封或耐化學性。向供應商提需求時,建議把每個區域的顏色、材料、厚度和邊界畫在同一張產品圖上,而不是口頭描述。
邊界處理是選型中最容易被低估的部分。兩個區域是平面相接、台階相接還是互相包裹,直接影響模具的分型、封膠和轉模方式。如果邊界只是裝飾線,公差可以相對寬鬆;如果邊界同時承擔密封或裝配功能,就需要在圖紙上標明配合面和允許的溢料方向。
材料相容性要落到具體牌號
雙色與三色並不等於必須使用不同樹脂。同類材料之間也可以形成雙色效果,例如同一種基礎樹脂用兩種顏色,或者一種本體、一種添加功能助劑。真正需要謹慎的是不同樹脂之間的結合:能否粘接取決於具體牌號、極性、結晶行為和成型窗口,而不是大類名稱。
因此,材料選擇不能停留在「PP加TPE」這樣的層級。供應商需要知道兩個區域各自的具體牌號、供應商和顏色要求,才能判斷是否適合包膠或轉模成型。粘接強度、耐溫循環和耐老化表現都應通過打樣和試驗驗證,不建議用通用經驗值代替實際測試。如果兩種材料本身不相容,可以考慮機械互鎖、卡扣或二次裝配,而不是強行要求它們在模具內粘合。
三色比雙色多出的不只是第三套料
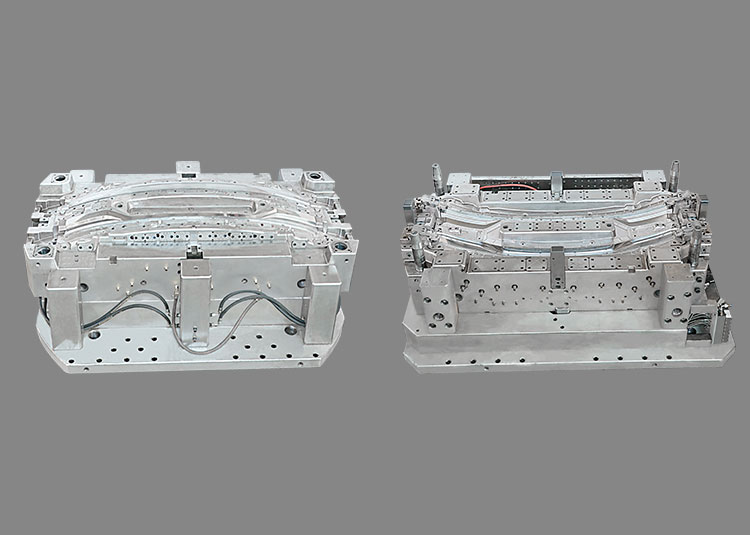
三色注塑的模具方案通常要考慮更多的轉模順序、型腔分配和流道排布。增加注射組分通常會引入額外的界面、工位和熱歷史,需要結合具體工藝評估,模具的分型面、旋轉或滑移機構、頂出方式都會更複雜。產品工程師在早期評估時,可以先用一個簡單問題判斷:第三種顏色或材料是否真的必須在同一循環內完成?如果它可以分離到後道工序,整體方案往往更容易控制。
同時也要注意,三色並不自動等於更高的外觀等級。顏色越多,邊界越多,出現混色、溢邊或結合線位置不理想的概率也會增加。對採購而言,這意味著打樣階段需要更明確地確認外觀標準和可接受的邊界狀態,而不是等到量產再討論。
模具方案與評估順序
一個可操作的評估順序是:先確認每個區域的功能和顏色要求,再確認材料是否可以同類或需要異類,然後判斷區域之間是粘接、互鎖還是分離,最後才討論轉模、抽芯、包膠或後裝配的模具實現方式。這個順序可以避免在機器選型上過早投入精力。
提交資料時,建議一次給到產品3D、2D圖紙、每個區域的材料牌號與顏色、年用量區間、外觀要求和裝配關係。歡迎通過網站的項目諮詢入口提交資料,與我們討論具體方案。
溝通您的專案