Введение: Вездесущее искусство формообразования
От приборной панели в вашем автомобиле до точных компонентов в медицинских приборах и корпуса смартфона, которым вы пользуетесь ежедневно, — все эти разнообразные пластиковые изделия имеют общее происхождение — литьевую форму. Литьевая форма — это сердце современного массового производства. Она действует как precision stamp, многократно формуя пластиковый материал в сложные детали в последовательных циклах литья. Эта статья даст всесторонний обзор концепции, принципа работы и процесса изготовления литьевой формы.
1. Основная концепция: Что такое литьевая форма?
Проще говоря, литьевая форма — это изготовленный на заказ точный инструмент, обычно из стали или алюминия, с внутренней полостью, спроектированной для формирования изделия с учетом усадки и других технологических допусков. При высокой температуре и давлении расплавленный пластик впрыскивается в эту полость. После охлаждения и затвердевания форма раскрывается, и рождается пластиковая деталь.
Представьте её как "вафельницу" для пластиковых деталей:
Форма — это верхняя и нижняя плиты вафельницы.
Полость — это сетчатый узор на плитах.
Пластиковая смола — это тесто, которое вы заливаете.
Процесс нагрева и создания давления формирует тесто в вафлю.
Конечно, настоящая литьевая форма гораздо сложнее вафельницы, объединяя точную механическую инженерию, термодинамику и материаловедение.
2. Как это работает? Пошаговый цикл
Типичный цикл литья под давлением состоит из шести ключевых этапов:
Смыкание: Мощная машина для литья под давлением плотно прижимает две половины формы (подвижную половину и неподвижную половину) друг к другу, образуя герметичную полость.
Впрыск: Пластиковые гранулы нагреваются до расплавленного состояния, а затем впрыскиваются в полость формы под высоким давлением с помощью возвратно-поступательного шнека.
Выдержка под давлением: После впрыска давление поддерживается, чтобы упаковать больше материала в полость для компенсации усадки материала при его охлаждении, что помогает компенсировать усадку и уменьшить утяжины.
Охлаждение: Хладагент циркулирует по каналам внутри плит формы, затвердевая расплавленный пластик в окончательную форму детали.
Раскрытие формы: Две половины формы разделяются.
Выталкивание: Система выталкивания (штифты, лезвия и т. д.) выталкивает затвердевшую деталь из формы.
Этот процесс может быть автоматизирован. Цикл может занимать от секунд до минут, обеспечивая чрезвычайно высокую производительность.
3. Ключевые компоненты литьевой формы
Высококачественная литьевая форма объединяет множество точных компонентов, но её основные системы включают:
Система формообразования: Включает полость и стержень, которые непосредственно формируют форму изделия. Это сердце формы.
Литниковая система: Это "канал", через который расплавленный пластик попадает в полость, включая центральный литник, разводящие каналы и впускное отверстие.
Система выталкивания: После раскрытия формы этот механизм (выталкивающие штифты, плиты и т. д.) безопасно извлекает деталь из формы.
Система охлаждения: Сеть каналов, обработанных в плитах формы. Циркулирующий хладагент точно контролирует температуру формы, напрямую влияя на время производственного цикла и качество детали.
Система вентиляции: Небольшие каналы, позволяющие воздуху выходить из полости при заполнении её пластиком, предотвращая такие дефекты, как прижоги и неполное заполнение.
Система направляющих: Обеспечивает идеальное выравнивание подвижной и неподвижной половин при смыкании, гарантируя точность и согласованность деталей.
4. От нуля до единицы: Процесс изготовления формы
Изготовление квалифицированной литьевой формы — это строгий и сложный многоэтапный инженерный проект. Основные этапы:
Проектирование и анализ: Это самый критический этап. Наши инженеры тесно сотрудничают с вами для выполнения анализа технологичности конструкции (DFM), оптимизации конструкции детали и определения линии разъёма, расположения впускного отверстия и стратегии выталкивания, чтобы предотвратить потенциальные проблемы на источнике.
Закупка материалов: Выбор подходящей высококачественной стали для форм (например, P20, H13, S136) в зависимости от срока службы формы и требований к продукту.
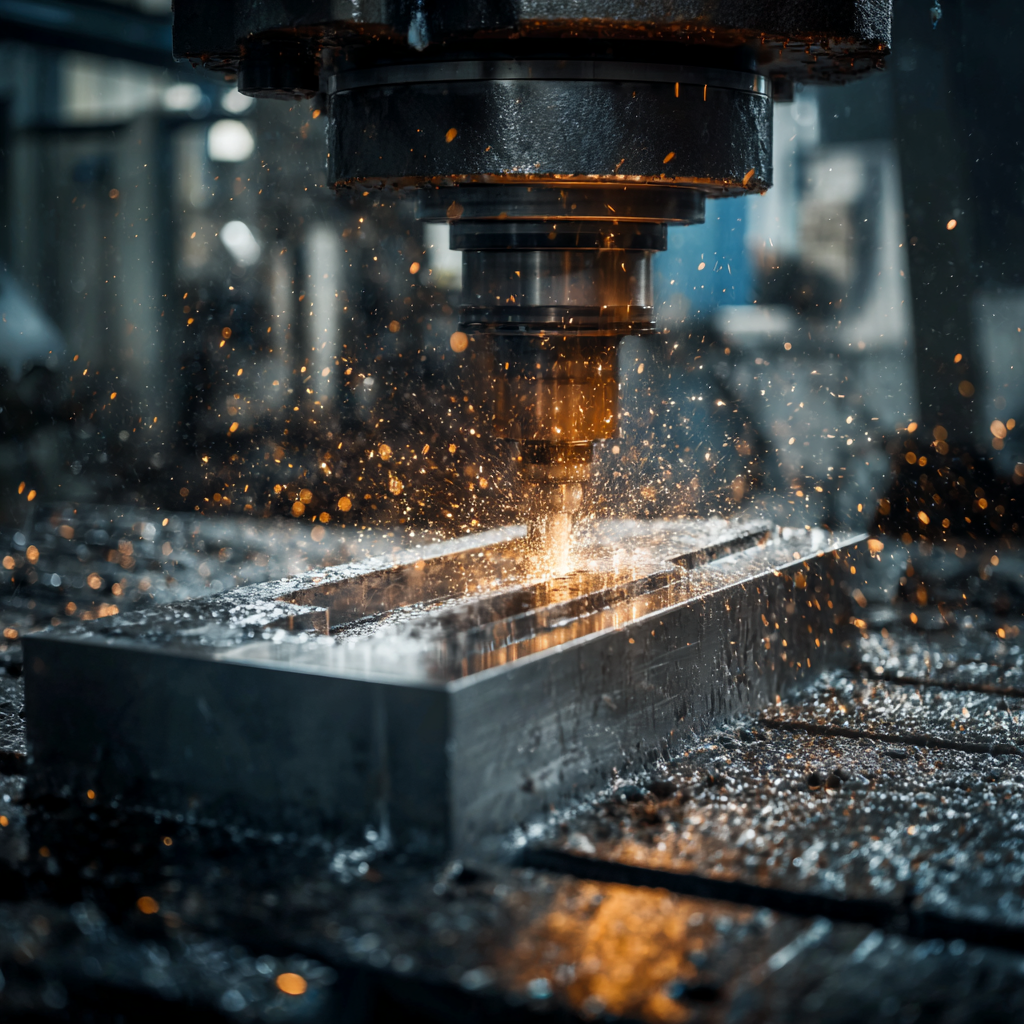
Точная механическая обработка: Использование передового оборудования, такого как обрабатывающие центры с ЧПУ, электроэрозионная обработка (EDM) и проволочная резка, для придания стали запроектированной формы. Именно здесь демонстрируется основная экспертиза изготовителя форм.
Контроль качества и инспекция: На протяжении всего процесса механической обработки компоненты тщательно измеряются с использованием такого оборудования, как КИМ (координатно-измерительные машины), чтобы гарантировать соответствие каждого размера проектным спецификациям.
Сборка и тестирование (пробный впрыск): Все обработанные компоненты собираются в готовую форму. Затем она тестируется на реальной машине для литья под давлением для получения первых образцов (образцы T1). Эти образцы проверяются, и форма корректируется до тех пор, пока детали не будут соответствовать всем стандартам качества.
Обсудите требования к оснастке
В предложении следует указать версию чертежа, допущения о материале, объём анализа технологичности и согласованные критерии приёмки пробных образцов. Отправьте эти сведения Jump Mould по адресу sales@jumpmould.com для обсуждения проекта. Выводы о характеристиках и приёмке должны опираться на реальные детали, процесс и результаты проверки.
Обсудить проект